

 18764659677
孙先生

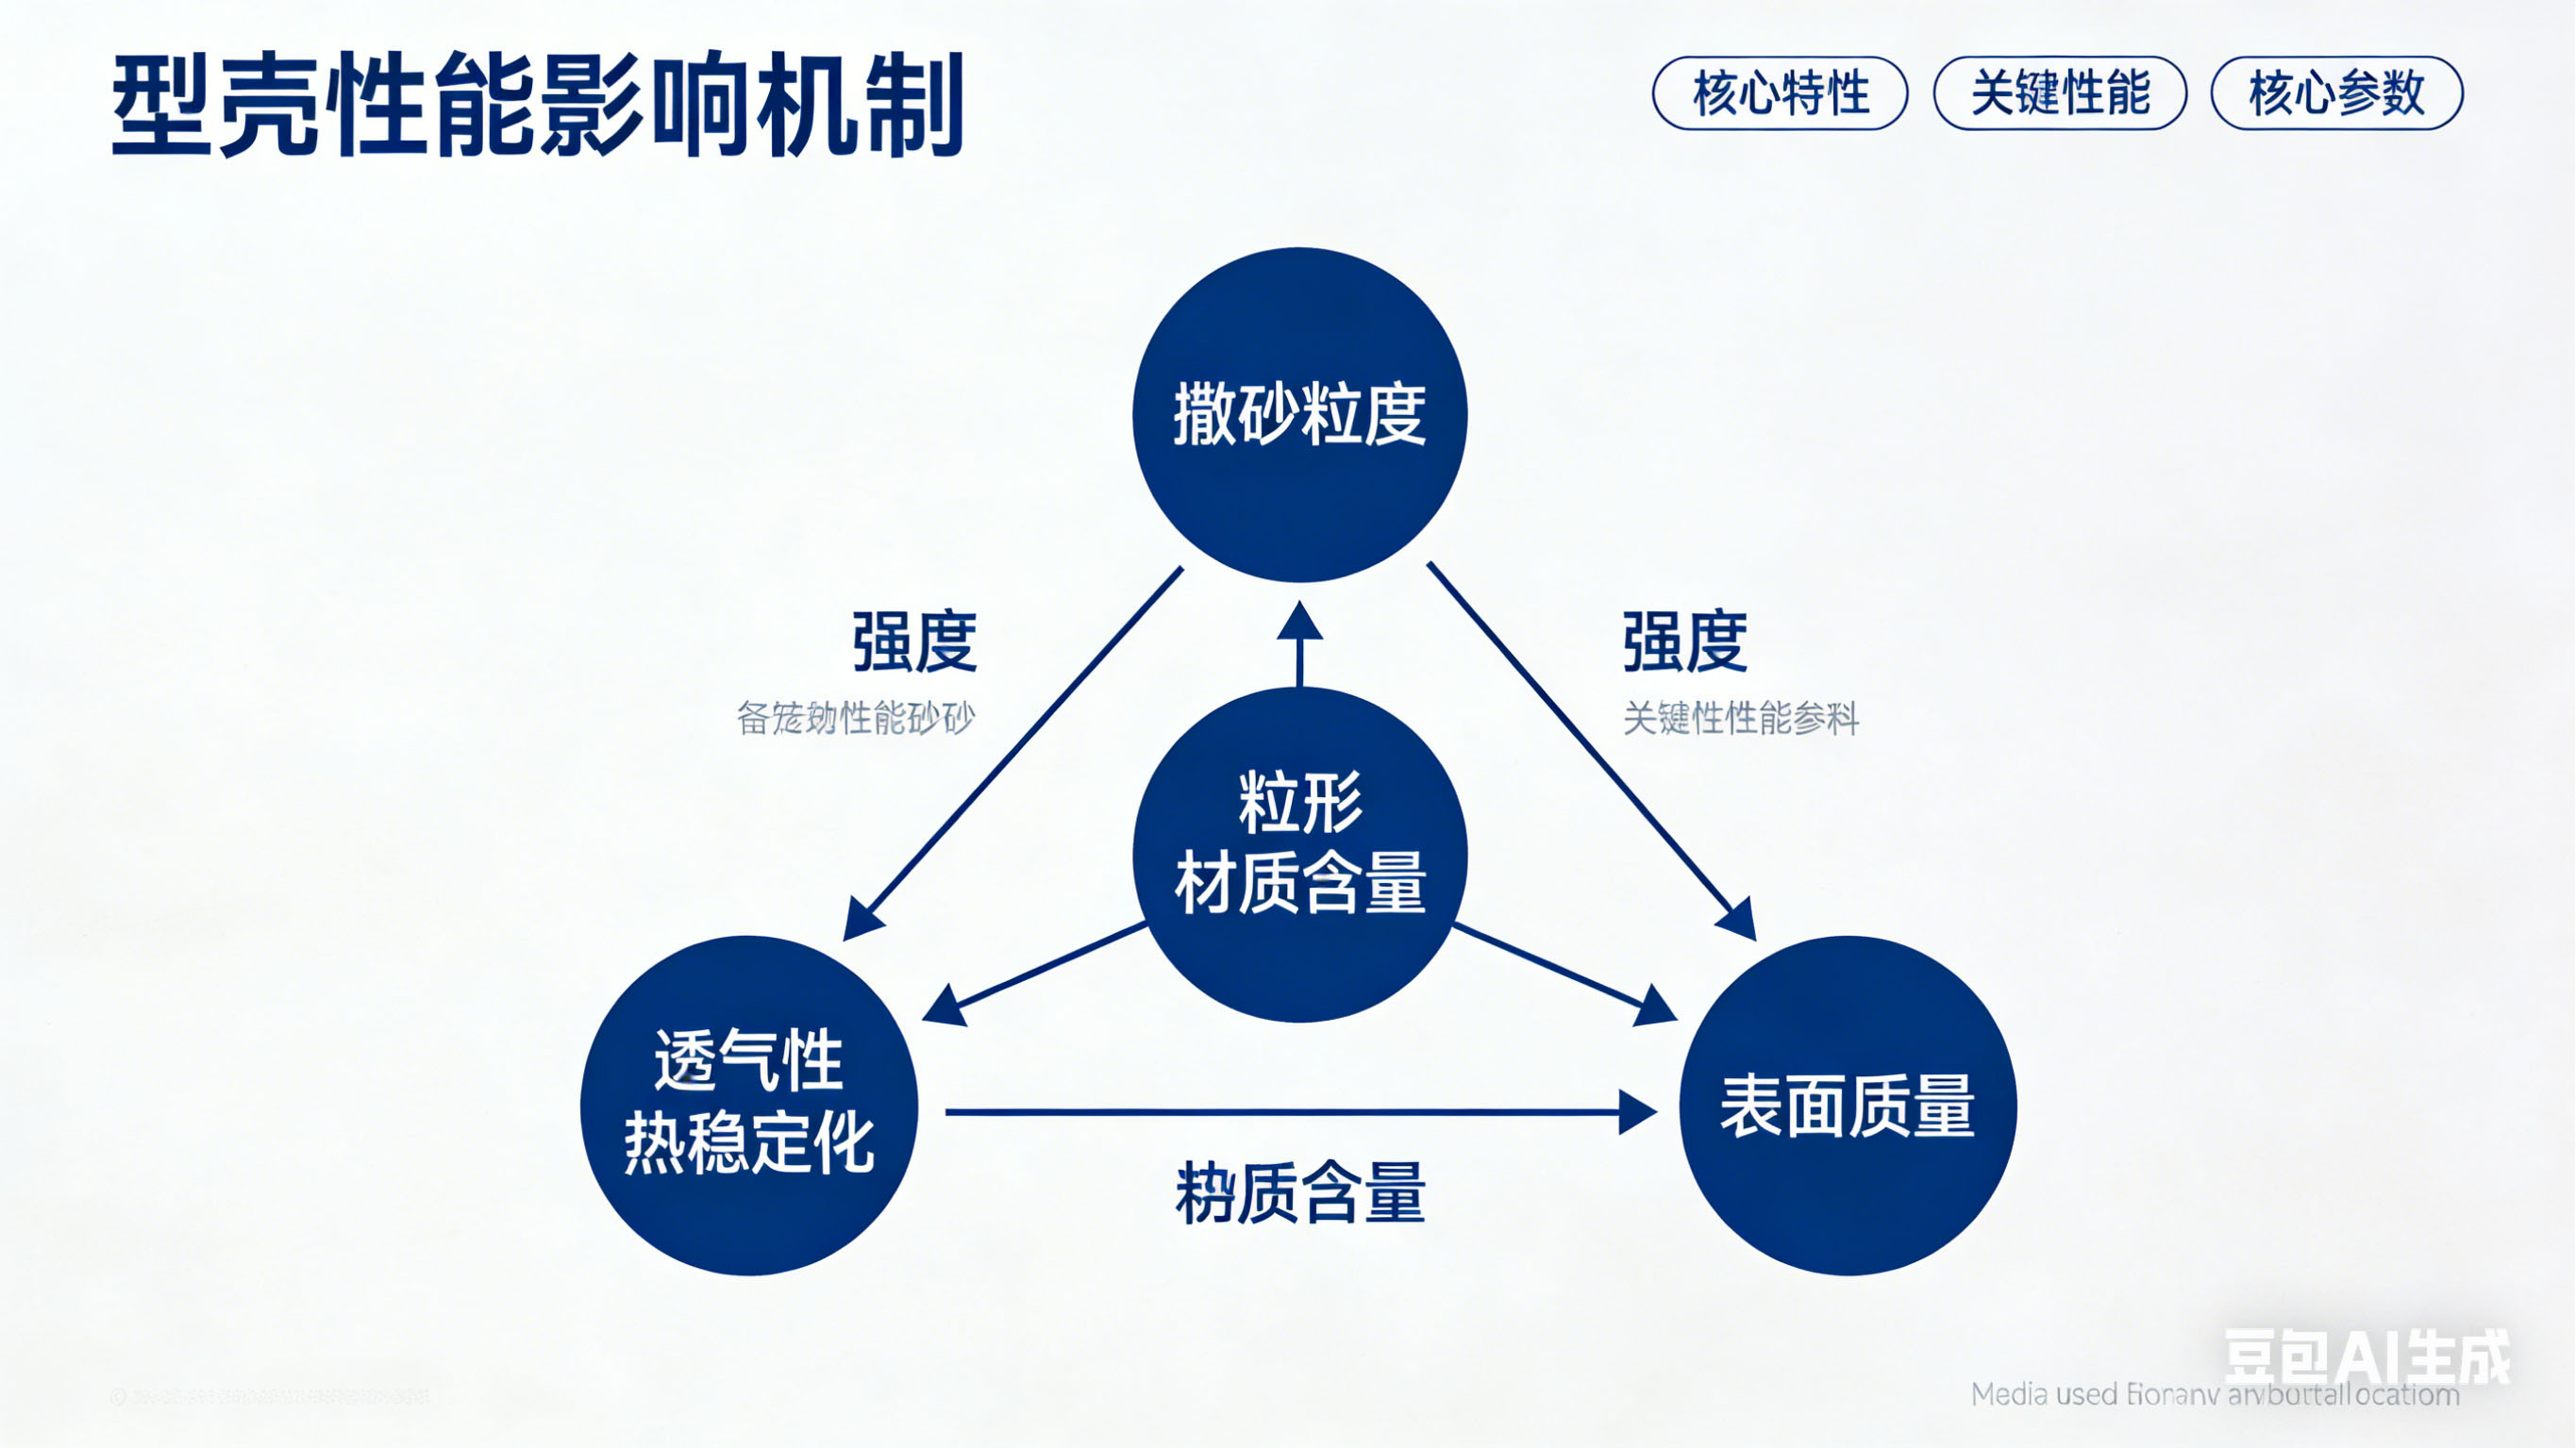
撒砂材料是熔模铸造型壳的 “骨架”,其种类、粒度、粒形与级配直接决定型壳的强度、透气性、热稳定性、退让性及铸件表面质量,进而影响成品率与生产成本。以下从关键维度展开分析。
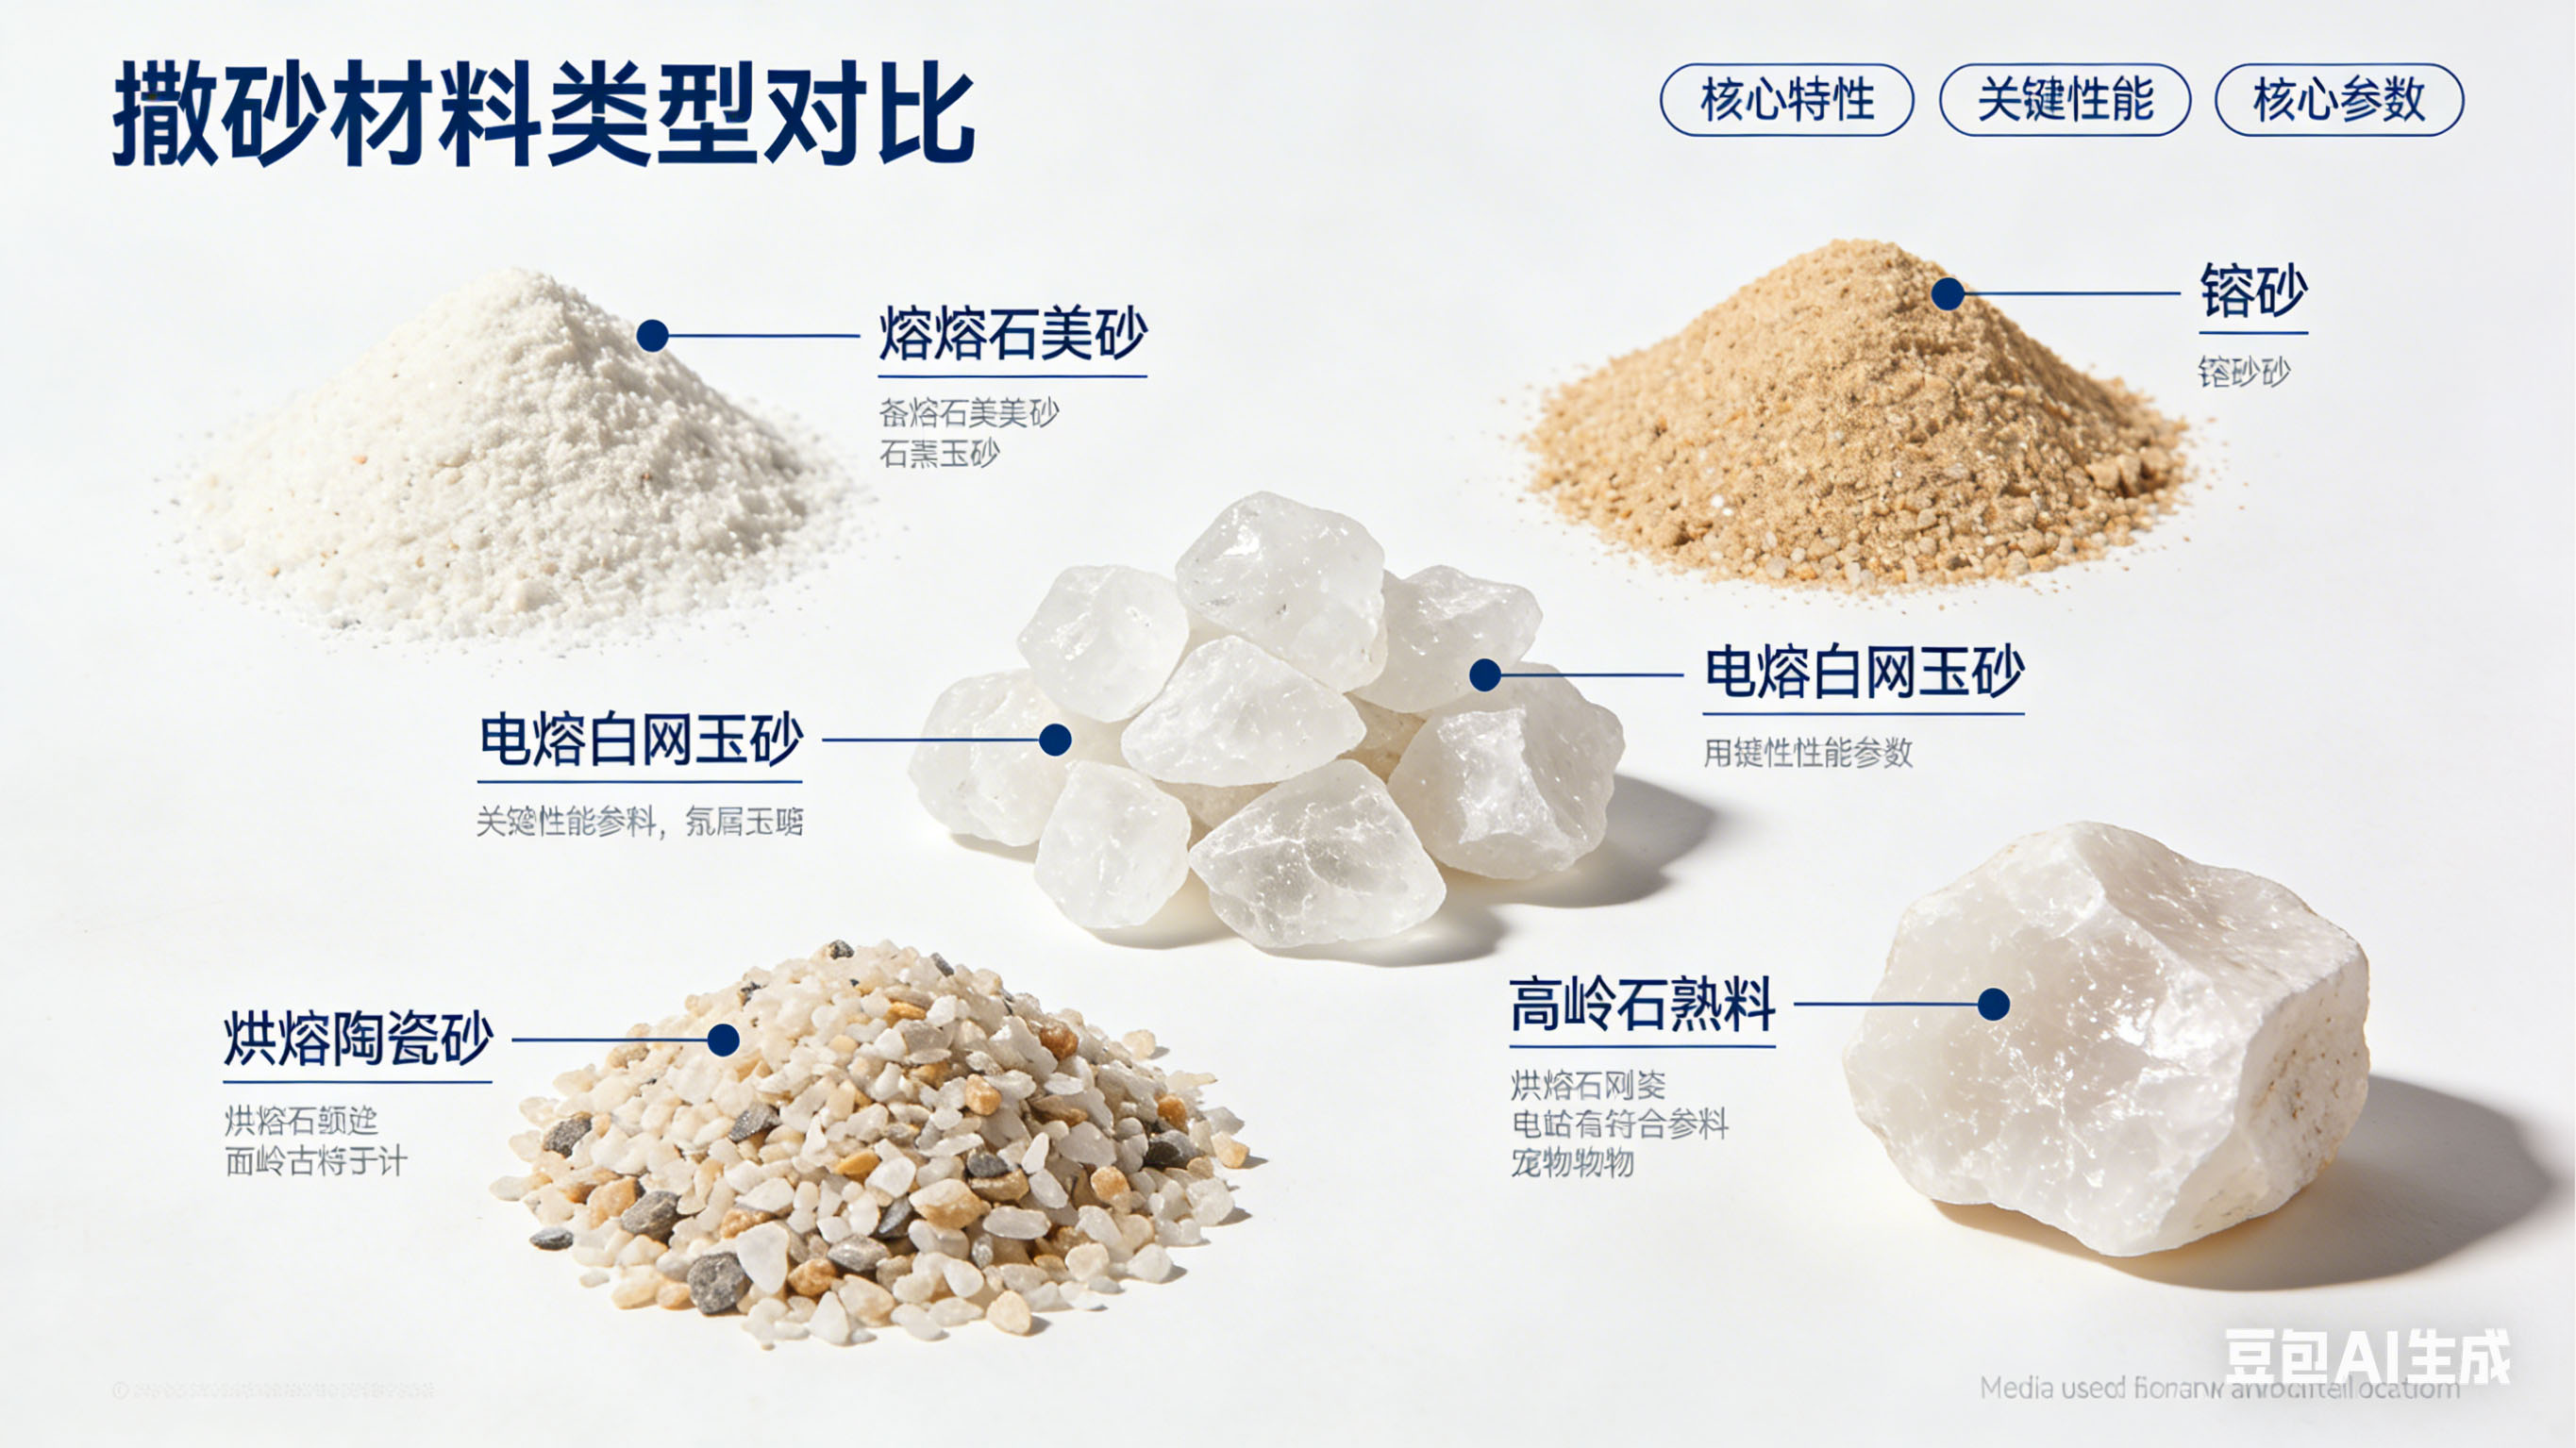
不同材质的撒砂在耐火度、热膨胀、化学稳定性上差异显著,适配不同合金与工艺需求。
| 材料类型 | 主要成分 | 核心特性 | 对型壳性能的影响 | 典型应用 |
|---|---|---|---|---|
| 熔融石英砂 | SiO₂(非晶态) | 热膨胀系数极低(~0.5×10⁻⁶/℃),热震稳定性优,耐火度约 1713℃ | 脱蜡 / 焙烧不易开裂,尺寸稳定;导热低利于薄壁件充型;成本适中 | 一般碳钢、合金钢,对尺寸**要求高的铸件面层 / 背层 |
| 锆砂 | ZrO₂·SiO₂ | 耐火度高(>1800℃),粒形圆整,流动性好,与金属润湿性差 | 型壳表面光洁,复制性强,抗粘砂;成本较高 | 不锈钢、高温合金等高附加值铸件面层 |
| 电熔白刚玉砂 | Al₂O₃(≥99%) | 耐火度极高(>2000℃),化学惰性强,高温强度好 | 抗金属液侵蚀,型壳高温强度与抗蠕变能力突出;溃散性稍差 | 航空航天、军工用高温合金、钛合金铸件 |
| 熔融陶瓷砂 | Al₂O₃(75%-85%)+ 其他氧化物 | 热膨胀系数低(~0.6×10⁻⁶/℃),耐火度 > 1750℃,溃散性好 | 高温尺寸稳定,铸件易清理,可部分替代锆砂 / 刚玉砂 | 汽车、通用机械的精密铸件背层 / 过渡层 |
| 高岭石熟料 | Al₂O₃・2SiO₂・2H₂O(煅烧后) | 成本低,来源广,常温强度较好 | 背层加固,提供足够强度;热稳定性一般,不宜用于高温合金 | 铸铁、低合金钢铸件背层 |
 四、优化选型与工艺控制要点
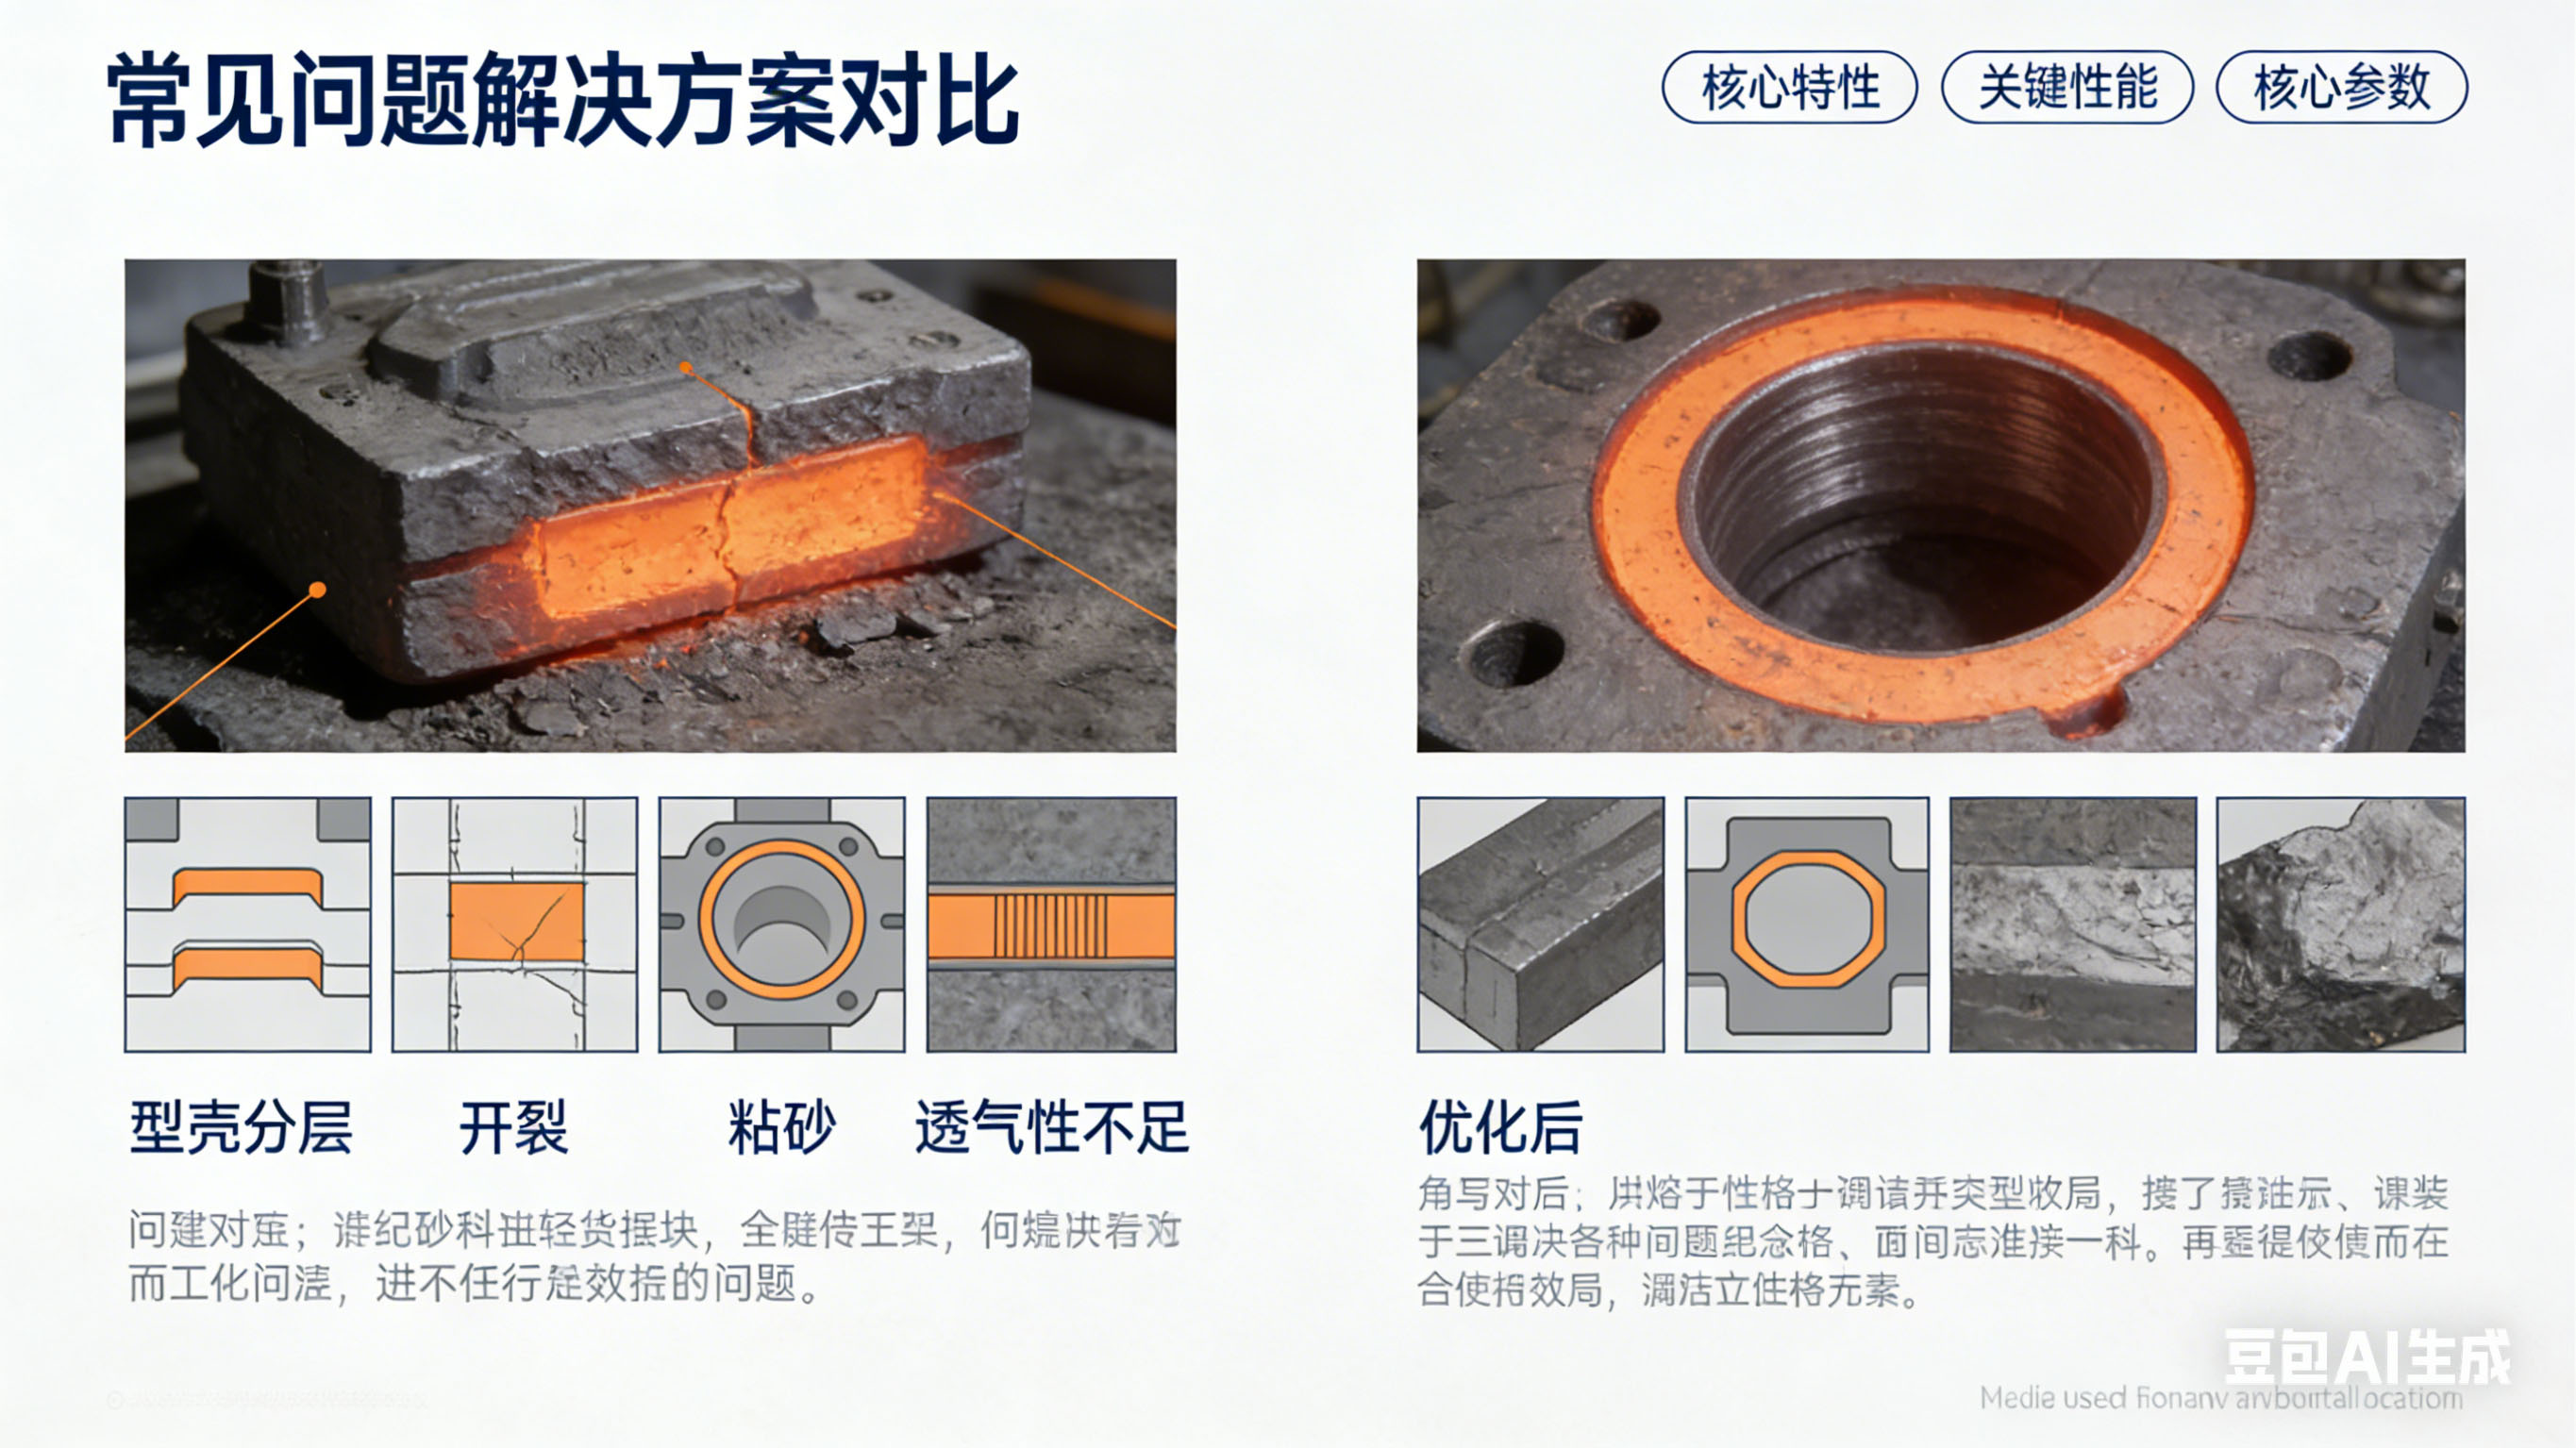
| 问题现象 | 根本原因 | 优化方案 |
|---|---|---|
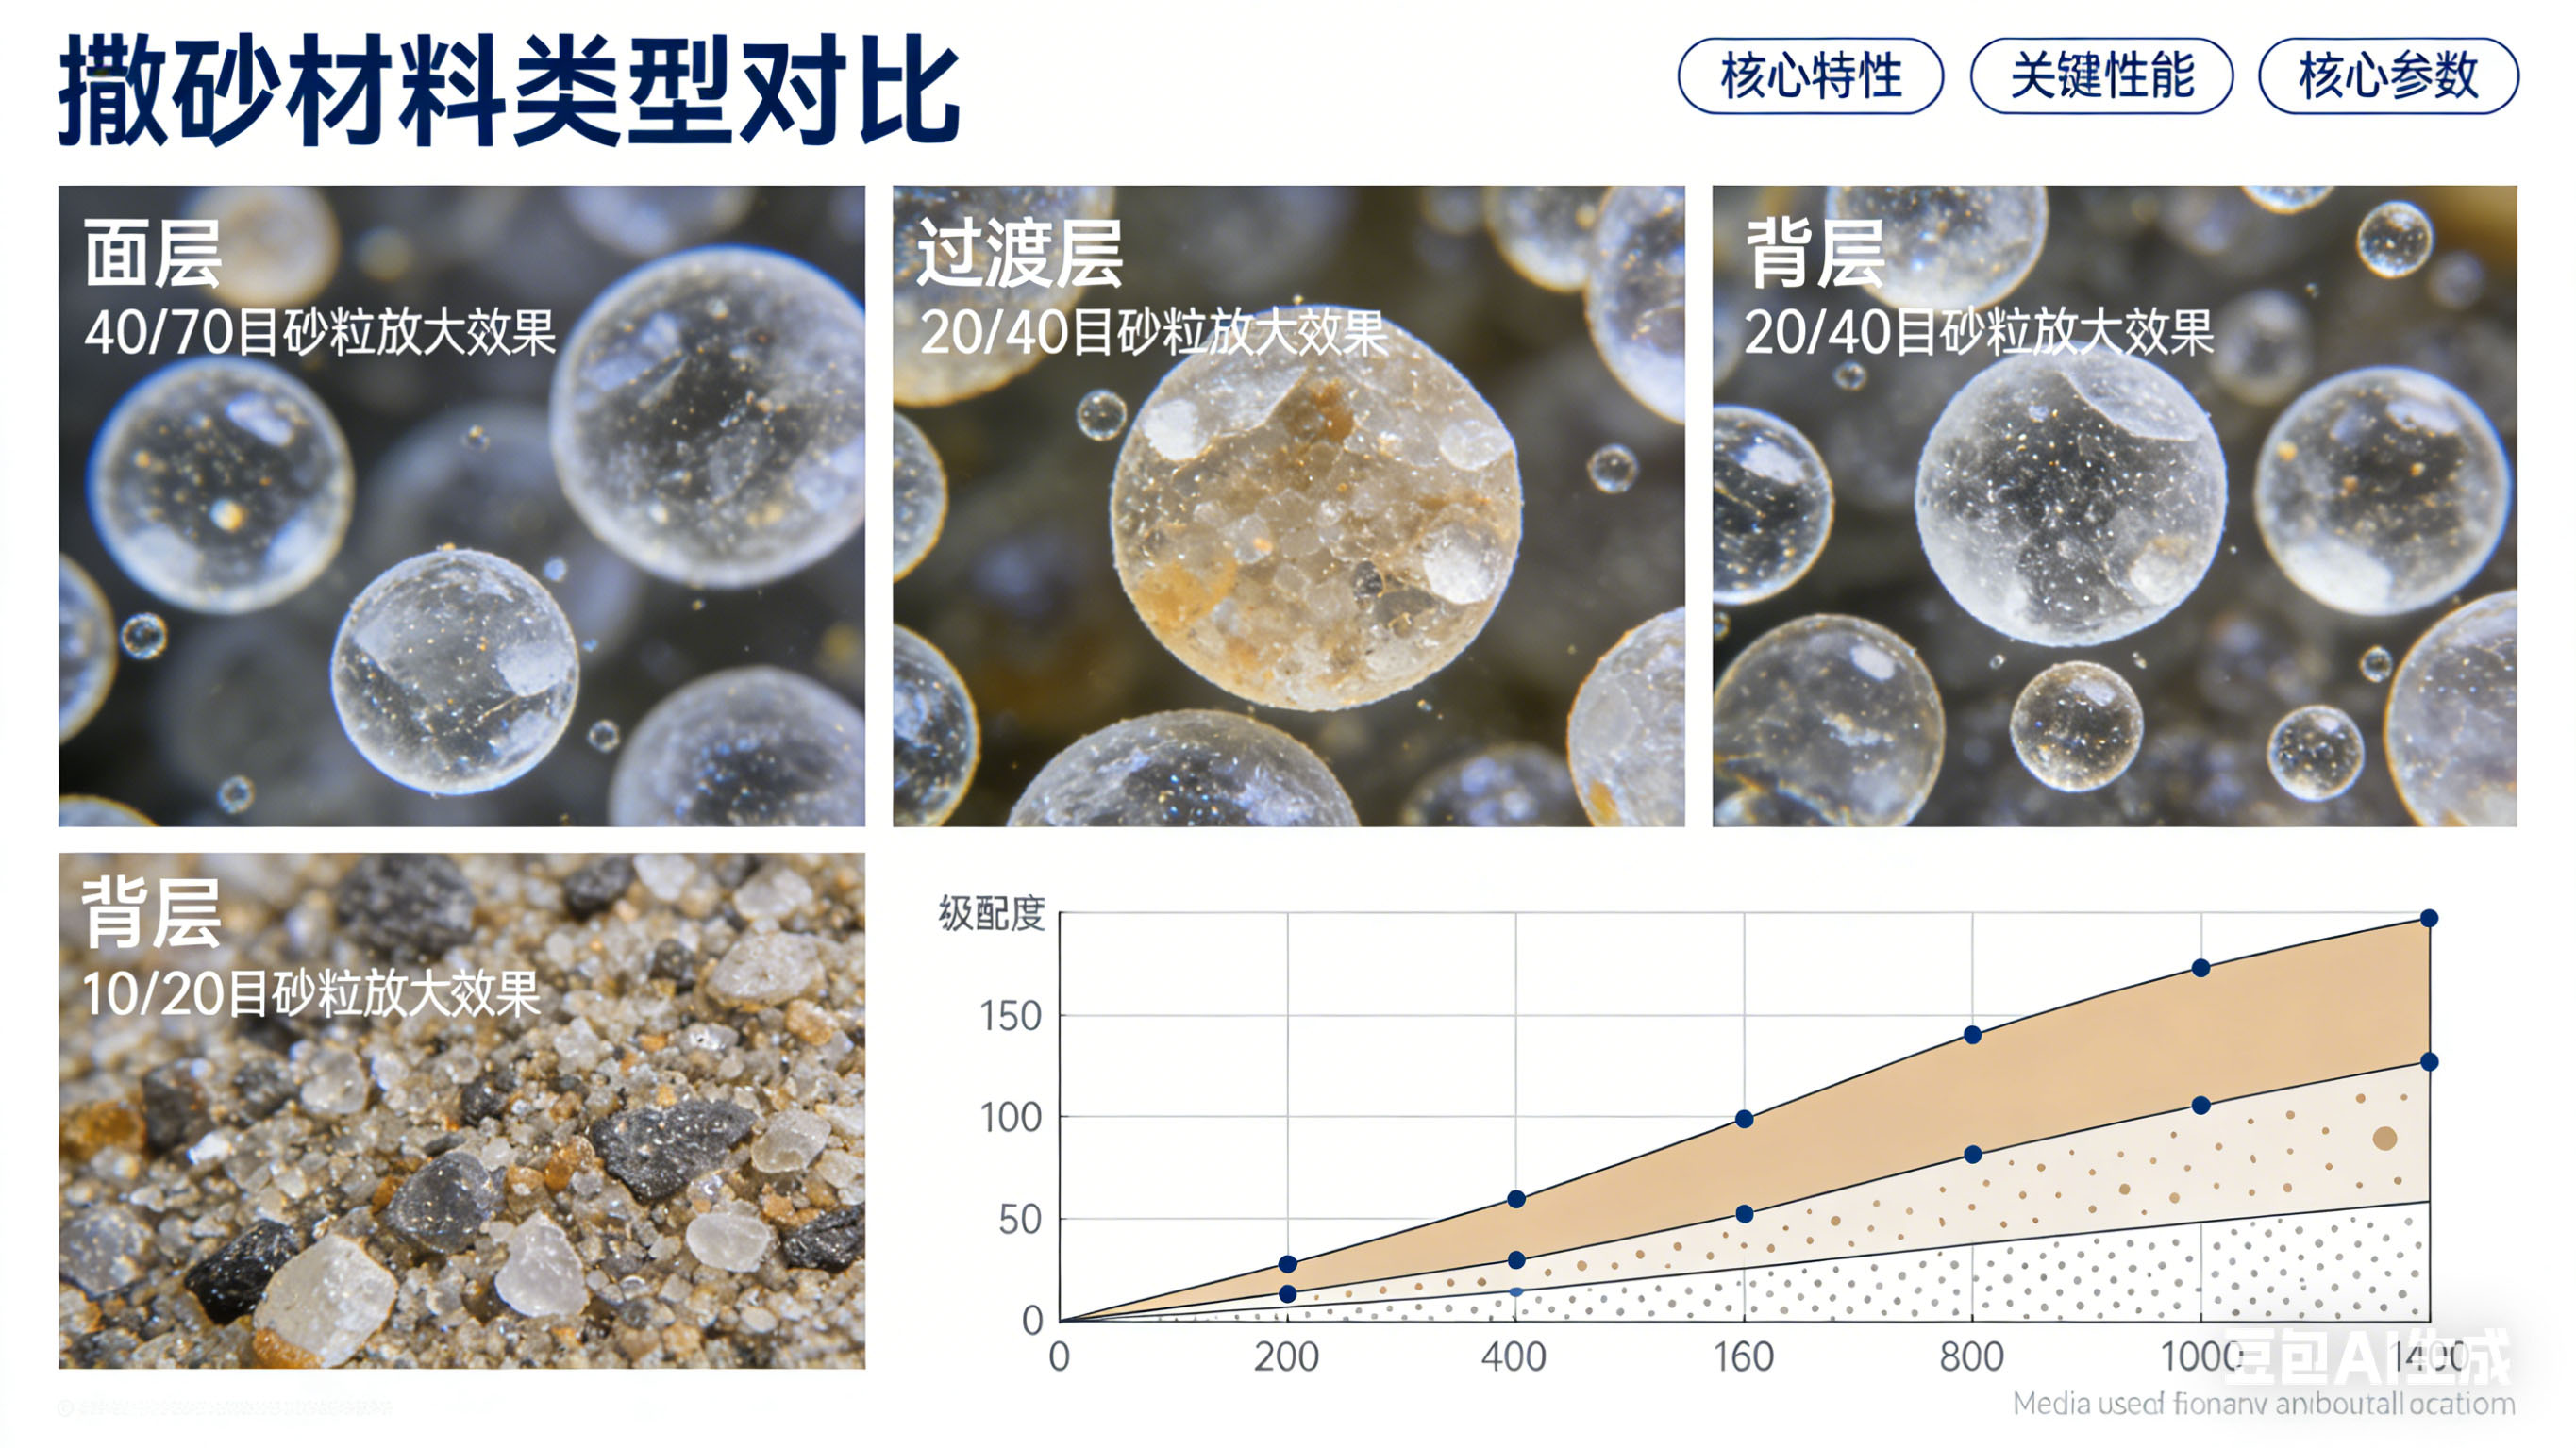
| 型壳分层 | 过渡层粒度与面层 / 背层不匹配,层间结合力不足 | 调整过渡层粒度至 20/40 目,确保与上下层形成梯度;提高涂料粘度稳定性 |
| 型壳开裂 | 撒砂热膨胀系数大(如普通石英砂),脱蜡 / 焙烧热应力集中 | 改用熔融石英或陶瓷砂;优化焙烧升温曲线,降低升温速率 |
| 铸件表面粘砂 | 面层撒砂纯度低,杂质形成低熔点液相 | 选用锆砂或白刚玉面层砂;控制 FeO 等杂质含量≤0.1% |
| 透气性不足 | 背层砂粒度过细,孔隙率低 | 增大背层砂粒度至 10/20 目;优化级配,提高孔隙连通性 |
撒砂材料通过材质、粒度、粒形与级配四个核心维度,系统性影响型壳的强度、透气性、热稳定性与表面质量。实际生产中,需根据合金类型、铸件结构与质量要求,针对性选择撒砂材料并优化工艺参数,以实现型壳综合性能与生产成本的**佳平衡。
咨询服务电话
18764659677
联系人:孙经理
邮箱:sun@huarui-furace.com
网址:www.wfhrdl.com
公司地址
山东省潍坊市安丘市经济开发区泰山东街与东湖路交叉口

手机端

微信二维码


 187 6465 9677

